
 English
 简体中文
Qué significa "calidad" para un forro de zapata de freno
La calidad en la fabricación de forros de zapatas de freno no depende de un único resultado de prueba. Es la consistencia del rendimiento de la fricción, la estabilidad térmica, la precisión dimensional y la integridad mecánica en cada lote que envía una planta, y un comprador que evalúa a un proveedor debe buscar evidencia de los cuatro.
La consistencia de la fricción es lo primero. Los revestimientos para camiones de servicio pesado generalmente están formulados para mantener un coeficiente de fricción entre 0,35 y 0,45, y la ventana de aceptación del fabricante es aproximadamente 0,05 por encima o por debajo del objetivo en todo el rango de temperatura. Si la fricción se desplaza fuera de esa ventana, los conductores experimentan un frenado o agarre débil, una respuesta de freno incómoda y el revestimiento se desgasta de manera desigual.
La estabilidad térmica es igualmente importante. El desvanecimiento del revestimiento, la pérdida de fricción a altas temperaturas, es uno de los principales factores que contribuyen a las emergencias de frenado de los camiones pesados en pendientes largos cuesta abajo. Un revestimiento de calidad verificada mantiene su caída de fricción entre 100 C y 300 C dentro de la ventana declarada en lugar de caer bruscamente cuando el tambor se calienta.
Control de Materias Primas: Dónde Se Decide la Calidad
Cada defecto de calidad encontrado en un revestimiento terminado se remonta a una decisión sobre la materia prima tomada semanas antes, razón por la cual la inspección del material entrante es la primera línea de defensa. Una formulación de forro de freno se elabora a partir de cuatro familias de ingredientes, y cada uno necesita controles de aceptación definidos antes de entrar en producción.
- Aglutinantes de resina, normalmente fenólicos: Los lotes entrantes se verifican para determinar el tiempo de gelificación, la viscosidad y el contenido de fenol libre.
- Fibras de refuerzo como aramida, vidrio y lana mineral: se registran la distribución de longitud, la resistencia a la tracción y el contenido de humedad.
- modificadores de friccion, incluidos abrasivos y lubricantes sólidos: la distribución del tamaño de las partículas y la pureza química se verifican mediante análisis de tamiz.
- Rellenos y auxiliares de composición: La densidad, la absorción de aceite y la consistencia del color se comparan con las especificaciones aprobadas por el proveedor.
Cada lote entrante lleva un código de lote único que vincula la entrega de la materia prima con el número de pieza del revestimiento terminado. Si llega una queja del campo, el fabricante puede rastrear la pieza defectuosa hasta el proveedor, la fecha de entrega y el certificado de prueba en cuestión de minutos. Según las reglas IATF 16949, esa trazabilidad es auditable, no opcional.
Proceso de fabricación: controlado en cada paso
Una vez que los materiales aprobados llegan al piso de producción, la calidad se decide mediante la disciplina del proceso: un procedimiento documentado para cada etapa, un parámetro registrado para cada ciclo y una verificación de salida verificada después de cada operación. Los puntos de control son los mismos ya sea que la planta fabrique sólo forros o zapatas de freno completamente forradas.
- Pesaje y mezcla: la formulación se pesa hasta una tolerancia del 0,5 por ciento y se mezcla en un ciclo cronometrado de alto cizallamiento. Los registros del mezclador registran el tiempo del ciclo, la velocidad de las cuchillas y la temperatura de la mezcla.
- Moldura: la mezcla preformada se prensa en revestimientos verdes bajo presión y temperatura del molde controladas. Los parámetros de la prensa se registran por ciclo y se revisan diariamente.
- curado: Los revestimientos se hornean según un programa de calentamiento por etapas que eliminan los volátiles y retículas la matriz de resina. Los datos del perfil del horno se archivan por lote.
- Rectificado y acabado: las superficies se pulen hasta la tolerancia de espesor especificada y se mide una muestra de cada lote con respecto al dibujo FMSI para determinar el espesor, el ancho y el radio del arco.
- Montaje para zapatos forrados: Se inspeccionan el par de remachado, la profundidad del avellanado y la alineación del orificio, junto con el espacio entre el revestimiento y la red del zapato.
- Marcado y embalaje: el número FMSI, el código de lote y la fecha de fabricación están marcados permanentemente en cada pieza, completando el ciclo de trazabilidad.
La misma disciplina se aplica al lado metálico de la zapata de freno. Las zapatas de acero deben mantener la escuadra entre el alma y la plataforma y las posiciones de los orificios de remache dentro de la tolerancia del dibujo, y ese es un trabajo para accesorios de medición, no para inspección visual. En partes como la Zapata de freno de acero 4709ES2 , las comprobaciones dimensionales se realizan en un medidor exclusivo al final de la línea de mecanizado.
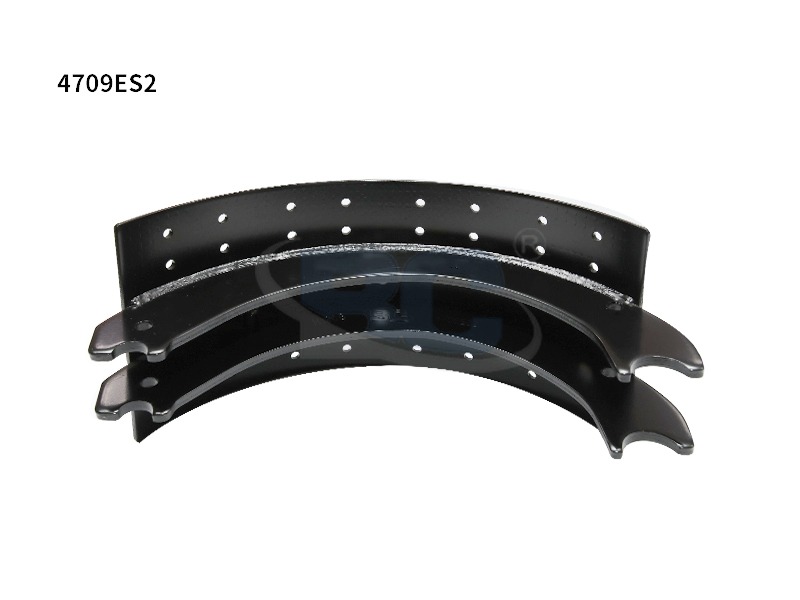 Fabricantes, exportadores, empresas OEM de zapatas de freno personalizadas 4709ES2 Zhejiang Bangchi Auto Parts Co., Ltd. es un fabricante OEM de zapatas de freno 4709ES2 personalizado de China, exportador, empresa, número de pieza: 4709ES2 Produ... Ver producto →
Pruebas: qué se mide antes del envío
Ningún revestimiento venta de una planta con control de calidad sin pasar una batería predeterminada de pruebas de laboratorio, y los umbrales de aceptación son específicos y mensurables. Los criterios a continuación representan las pruebas de liberación del núcleo utilizadas para revestimientos de reemplazo de servicio pesado.
| prueba | lo que verifica | Aceptación típica |
| Resistencia al corte | Adherencia del revestimiento a la red | Mínimo 12 MPa, sin delaminación |
| Fricción y desvanecimiento | Estabilidad Mu de 100 C a 300 C | Dentro de 0,05 del valor objetivo |
| Tasa de desgaste | Vida útil de larga distancia | Máximo 0,2 mm cada 1.000 km |
| inspección dimensional | Espesor, ancho, radio del arco. | Según la tolerancia de dibujo FMSI |
| Tirador de remaches (zapatos forrados) | Retencion mecanica | Sin aflojamiento con carga nominal |
Los resultados de laboratorio se confirman con una muestra de cada lote de producción, no sólo cuando se introduce una nueva formulación. El muestreo a nivel de lote es lo que convierte una buena receta de material en un producto de posventa confiable, porque detecta la desviación del proceso antes de que llegue al cliente.
Incluso una pieza de repuesto sencilla como la 4515 forro de freno debe pasar la secuencia completa de corte, desvanecimiento y dimensional antes de llegar al almacén. Las pruebas no están reservadas para el desarrollo de productos; son la puerta de entrada de rutina para cada lote.
 Custom 4515 Forros de freno OEM Fabricantes, Exportador, Empresa Zhejiang Bangchi Auto Parts Co., Ltd. es un fabricante OEM de pastillas de freno 4515 personalizadas de China, exportador, empresa, número de pieza: 4515 pastillas de freno... Ver producto →
Tolerancias dimensionales y cumplimiento de FMSI
Un número FMSI es una promesa: un revestimiento que lleva un número determinado debe coincidir con todos los demás revestimientos con el mismo número en cuanto a forma, ajuste y comportamiento de fricción. FMSI, el Instituto de Normas de Materiales de Fricción, publica la geometría de referencia que define cada número de pieza, y un fabricante que imprime un número FMSI en una caja declara que la pieza se ajusta a esa referencia.
Las dimensiones críticas en un revestimiento de alta resistencia son el espesor, el ancho, el radio del arco de la superficie de fricción y la posición y profundidad de los orificios o chaflanes de los remaches. El espesor normalmente se controla a aproximadamente 0,10 mm por encima o por debajo del valor del dibujo. La geometría de las ranuras y los chaflanes es igualmente importante porque afecta el ruido, la evacuación del polvo y el comportamiento inicial del lecho.
Para aplicaciones de reemplazo como el Zapata de freno forrada 4707Q , la profundidad del avellanado del remache y el espacio entre el forro y la roja del zapato se verifican en cada muestra extraída del lote. Esas dos medidas deciden si la zapata se instala en el hardware de batería existente sin modificaciones.
 Fabricantes, exportadores y empresas OEM de zapatas de freno forradas 4707Q personalizadas Zhejiang Bangchi Auto Parts Co., Ltd. es un fabricante OEM de zapatas de freno revestidas 4707Q personalizadas de China, exportador, empresa, número de pieza: 4707Q Prod... Ver producto →
Certificación, Auditorías y Trazabilidad Verificada
Una afirmación de calidad es tan sólida como la certificación que la respalda, y para los componentes de frenos esa certificación es IATF 16949. Una planta con certificación IATF 16949:2016 ha pasado una auditoría documentada de terceros de su sistema de gestión de calidad: se examinan los planos de control, el análisis del modo de falla, la aprobación del proveedor, los registros de calibración y los archivos de capacitación de los empleados, y el certificado se mantiene a través de auditorías de vigilancia anuales.
Zhejiang Bangchi Auto Parts Co., Ltd. completó su transición a la nueva versión de la auditoría de certificación IATF 16949:2016, colocando su producción de forros y zapatas de freno de servicio pesado bajo el mismo sistema de calidad utilizado en toda la cadena de suministro automotriz global. Un comprador puede solicitar el número de certificado, el organismo de certificación y la fecha de la última auditoría, y un fabricante legítimo le garantizará los tres sin dudarlo. La historia completa del sistema de calidad está documentada en su página de perfil de la empresa .
Preguntas frecuentes
¿Cuál es la prueba de calidad más importante para una pastilla de freno?
La prueba de resistencia al corte ocupa el primer lugar porque verifica que el forro permanezca adherido a la roja del zapato bajo carga. El umbral de aceptación típico para revestimientos de alta resistencia es un mínimo de 12 MPa sin delaminación, tomado de cada lote.
¿Cómo se relaciona la numeración FMSI con la calidad?
Un número FMSI define las características de forma, ajuste y fricción de un revestimiento. La calidad se confirma cuando la pieza fabricada coincide con las tolerancias del dibujo FMSI, generalmente 0,10 mm por encima o por debajo del espesor, de modo que se instala y funciona como la pieza de referencia.
¿Qué certificación debe tener un fabricante de pastillas de freno?
La certificación del sistema relevante es IATF 16949:2016, mantenida a través de auditorías anuales de vigilancia de terceros. Los compradores deben solicitar el certificado, el organismo de certificación y la fecha de la auditoría reciente en lugar de aceptar un reclamo verbal.
¿Con qué frecuencia se prueban los lotes de producción?
Las plantas con control de calidad prueban una muestra de cada lote para determinar la resistencia al corte, la estabilidad de la fricción y la precisión dimensional, no solo durante el desarrollo de la formulación. El muestreo a nivel de lote detecta la desviación del proceso antes de que las piezas defectuosas lleguen a los clientes.
Se recopilan más respuestas sobre selección, mantenimiento y reemplazo en el pagina de preguntas frecuentes .


