
 English
 简体中文
Un comprador recibe un lote de zapatas de freno revestidas con el mismo número FMSI que el pedido del año pasado. El precio por juego parece bueno, las cajas llegan a tiempo y la superficie del revestimiento parece bastante lisa. Tres semanas después, un taller de flotas informa sobre un pedal de freno blando en un camión y un desgaste desigual de los forros en otro. Las piezas parecen idénticas, pero el rendimiento medido no lo es.
Ese escenario es común porque la calidad del forro de las zapatas de freno no es un solo número estampado en una caja. Es el resultado de cuatro áreas separadas que deben verificarse antes de la producción: el material de fricción en sí, la precisión dimensional del conjunto revestido, la resistencia estructural de la zapata metálica y los controles de fábrica que mantienen constante cada lote. Es menos probable que los compradores que revisen estas áreas descubran la diferencia después de la instalación.
De qué depende realmente la calidad del revestimiento de las zapatas de freno
Coeficiente de fricción y resistencia térmica.
El coeficiente de fricción, expresado como μ , es la capacidad del forro para convertir la presión del freno en fuerza de frenado. Los revestimientos para camiones de servicio pesado funcionan en el rango de 0,35 a 0,45, mientras que las aplicaciones de servicio severo pueden aumentar más. Según el código de letras ECE R90, un revestimiento de grado F cubre entre 0,35 y 0,45 y el de grado G cubre entre 0,45 y 0,55. Un revestimiento con clasificación GG mantiene mejor la fuerza de frenado bajo calor sostenido, pero no es automáticamente la opción correcta para todos los camiones. La calificación correcta debe coincidir con el peso bruto del vehículo, el material del tambor y el terreno de operación típico.
Los compradores de flotas a veces suponen que un mayor grado de fricción significa mejor calidad. En la práctica, un revestimiento sobreespecificado puede generar mordidas agresivas, temperaturas elevadas en el tambor y un desgaste más rápido en ambos componentes. Un proveedor confiable debe declarar el índice de fricción en la hoja de datos del producto, no dejarlo en manos de conjeturas. Por ejemplo, el 4707 forro de freno con índice de fricción declarado ofrece a los compradores un punto de partida claro a la hora de comparar el material de repuesto con las especificaciones originales.
 Custom 4707 Forros de freno OEM Fabricantes, Exportador, Empresa Zhejiang Bangchi Auto Parts Co., Ltd. es un fabricante OEM de pastillas de freno 4707 personalizadas de China, exportador, empresa, número de pieza: 4707 pastillas de freno... Ver producto →
Equilibrio de desgaste, resistencia al corte y densidad
La resistencia al desgaste sólo importa si el revestimiento se desgasta a un ritmo que protege el tambor de freno. Un revestimiento excesivamente duro puede rayar la superficie del tambor, y reemplazar un tambor cuesta mucho más que reemplazar un revestimiento. Es por eso que los estándares de calidad se centran en una tasa de desgaste equilibrada en lugar de una longevidad máxima. La resistencia al corte es igualmente importante: mide qué tan bien el forro permanece adherido al zapato bajo cargas de frenado. La densidad influye en la porosidad, el comportamiento acústico y la uniformidad con la que el revestimiento se asienta en el tambor. Un fabricante debería poder proporcionar datos de pruebas de lotes que cubren estas propiedades, no sólo una descripción del material.
| grados | Rango μ típico | servicio tipico | Nota de selección |
|---|---|---|---|
| E | 0,25–0,35 | Servicio comercial ligero a medio | Rara vez especificada para camiones pesados |
| F | 0,35–0,45 | Linehaul, carga general, servicio pesado estándar | grados de reemplazo más común |
| G | 0,45–0,55 | Transporte pesado, tala, paradas y arranques severos | Mayor mordida, más estrés térmico en los tambores |
Precisión dimensional: la diferencia entre "encaja" y "encaja correctamente"
Los perfiles FMSI son geometría, no solo un número de pieza
Un número FMSI identifica un perfil de revestimiento definido, incluido el arco, el espesor, las posiciones de los orificios y las ranuras de ubicación. Dos revestimientos con el mismo número FMSI pueden etiquetarse como intercambiables, pero su geometría real puede diferir significativamente si el fabricante utiliza tolerancias poco estrictas. La desviación de la curvatura, la variación del espesor o una plantilla de perfil desgastada pueden convertir una pieza supuestamente estándar en una fuente de contacto desigual, gran esfuerzo del pedal y desgaste prematuro. El método de inspección también importa: comprobar el revestimiento con calibradores en dos puntos no es suficiente. El perfil debe verificarse con una plantilla FMSI para confirmar el contorno completo.
Contacto revestimiento-tambor y total tolerancia
El área de contacto inicial entre una pastilla nueva y el tambor de freno es uno de los indicadores más claros de cómo se comportará un freno durante las primeras millas de kilómetros. En ensamblajes bien hechos, el área de contacto debe estar muy por encima del 80 por ciento; un contacto más bajo crea una presión localizada, un acristalamiento temprano y un pedal de freno que se siente inconsistente. La tolerancia del espesor también afecta el equilibrio del eje. Si la rueda izquierda recibe un revestimiento ligeramente más delgado que la derecha, el vehículo puede tirar al freno. Esta es la razón por la que un conjunto completo de calzado forrado, como el Conjunto de zapatas de freno revestidas 4707Q verificado con el perfil FMSI , es una mejor opción para flotas que desean resultados de instalación predecibles en lugar de un contenedor de piezas sueltas.
 Fabricantes, exportadores y empresas OEM de zapatas de freno forradas 4707Q personalizadas Zhejiang Bangchi Auto Parts Co., Ltd. es un fabricante OEM de zapatas de freno revestidas 4707Q personalizadas de China, exportador, empresa, número de pieza: 4707Q Prod... Ver producto →
La zapata de freno de metal debajo del revestimiento
Construcción fundida versus construcción de acero
Los cuerpos metálicos de los zapatos se dividen generalmente en dos métodos de fabricación. Las zapatas de freno de acero están impresas y soldadas, lo que proporciona propiedades mecánicas consistentes y buena ductilidad para aplicaciones de carga estándar. Las zapatas de freno fundidas se vierten como una sola pieza, lo que ofrece mayor rigidez y la capacidad de formar contornos complejos alrededor de las superficies de las levas y los puntos de anclaje. La elección correcta depende del diseño del eje y de la carga operativa, no de qué proceso parece más avanzado. Un cuerpo de zapata que se flexiona bajo un alto par de frenado reduce el contacto efectivo entre el forro y el tambor, independientemente de qué tan bueno sea el material de fricción. Para aplicaciones de ejes de servicio pesado que exigen rigidez, un Zapata de freno fundida 4715 para servicio de ejes de servicio pesado Suele ser el punto de partida más apropiado en una revisión de especificaciones.
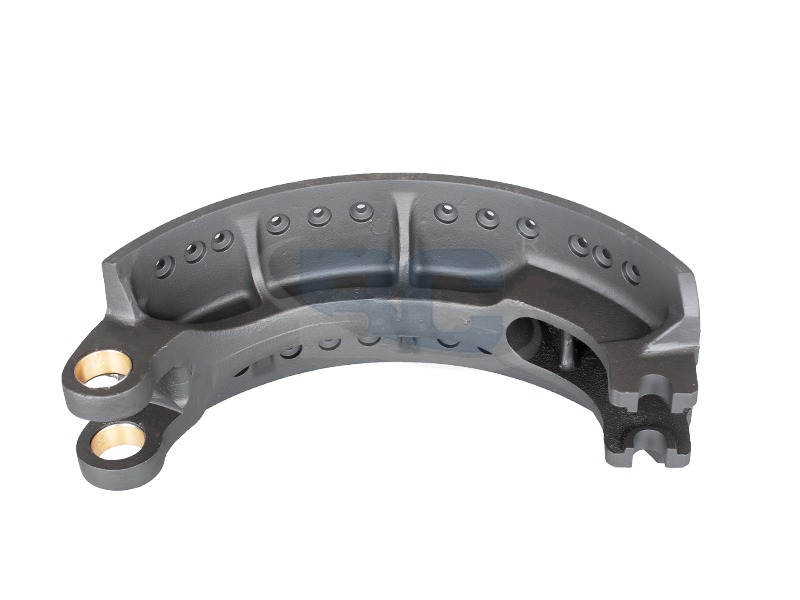 Fabricantes, exportadores y empresas OEM de zapatas de freno fundidas personalizadas 4715 Zhejiang Bangchi Auto Parts Co., Ltd. es China Custom 4715 Casted Brake Shoe OEM Fabricantes, exportador, empresa, número de pieza: 4715 OEM No: S... Ver producto →
Preparación de la superficie y límites de deformación.
Incluso un cuerpo de zapato nuevo puede ser una fuente de fallas en el revestimiento si su superficie no se prepara correctamente. El calor de la soldadura puede distorsionar una zapata de acero, dejando un pequeño espacio entre el revestimiento y la base de la zapata. Los residuos del granallado pueden contaminar la superficie de unión. El aceite antioxidante aplicado al zapato puede migrar debajo del forro y reducir la resistencia al corte. Estos problemas no son visibles después de remachar o unir el revestimiento, por lo que con frecuencia pasan desapercibidos durante la inspección entrante. Una simple comprobación en una mesa plana, o un barrido del indicador de cuadrante sobre la mesa de zapatos, puede revelar una distorsión antes de la instalación. Cuando el desgaste del revestimiento parezca anormal, se debe examinar la zapata de metal antes de culpar al material de fricción.
Control de calidad de fábrica: qué debe suceder antes de embalar las piezas
Certificación de Sistemas y Control de Procesos
La certificación IATF 16949 no reemplaza las pruebas del producto, pero obliga al fabricante a controlar las variables de producción que afectan directamente la calidad del revestimiento: proporciones de mezcla, curvas de temperatura de curado, presión de prensado y separación de lotes. También proporciona el rastro de documentación que un comprador serio puede auditar. Perfil de empresa de Zhejiang Bangchi Describa cómo la IATF 16949 rige su sistema de producción de zapatas de freno, incluidos los controles de proceso detrás de cada lote. Cuando un proveedor puede mostrar registros de proceso en lugar de simplemente un certificado, la declaración de calidad se vuelve verificable.
Trazabilidad de lotes y pruebas de liberación de lotes
El rendimiento de las pastillas de freno no es algo que pueda juzgarse visualmente. Una fábrica calificada debe probar el material de fricción entrante para determinar su densidad, dureza y contracción, luego registrar los parámetros de curado durante la producción y, finalmente, tomar muestras de los revestimientos terminados para determinar su resistencia al corte y precisión dimensional. Cada lote necesita un número de lote rastreable vinculado a los registros de materiales y los vehículos que recibieron esas piezas. Sin esta cadena de datos, el revestimiento es una caja negra y el comprador sólo descubre el rendimiento después de la instalación. Un fabricante que puede producir documentación por lotes para cada número FMSI demuestra que su estándar de calidad es un proceso continuo, no una inspección única.
Una lista de verificación práctica para compradores de zapatas de freno revestidas
Documentos que debe solicitar antes de comprometerse
- Una declaración de grado de fricción con la referencia de prueba aplicable, como ECE R90 o una norma equivalente.
- Un informe de conformidad de la plantilla FMSI que cubre el perfil del revestimiento, el espesor y las posiciones de los orificios.
- Datos de pruebas por lotes para densidad, dureza y resistencia al corte del material de fricción.
- Una declaración del estado de la superficie del cuerpo metálico del zapato, que incluye detalles de soldadura, limpieza y revestimiento.
- Datos de instalación, como especificaciones de remaches, requisitos de unión y valores de torque recomendados.
Solicitar estos documentos no cuesta nada, pero separan rápidamente a los fabricantes que controlan su proceso de aquellos que simplemente ensamblan piezas. el Preguntas frecuentes sobre zapatas de freno de servicio pesado En este sitio también se responden preguntas comunes sobre la intercambiabilidad y las expectativas de instalación para diferentes números FMSI.
Validación de muestra en un vehículo real
La documentación confirma la capacidad, pero una instalación de muestra confirma la realidad. Monte un equipo de prueba en un eje, use el mismo grado de revestimiento en ambos lados y registre el rendimiento de frenado en frío y en caliente, la sensación del pedal y el ruido. Unos cientos de kilómetros de carrera controlados revelarán más que un montón de hojas de datos. El objetivo no es encontrar la pieza más barata, sino encontrar la pieza que funcione dentro de los parámetros de diseño originales del vehículo. Si un fabricante confía en sus estándares de calidad, le proporcionará muestras y discutirá los resultados de las pruebas. Utilice el página de contacto del fabricante solicitar especificaciones actuales antes de realizar un compromiso de compra mayor.
La calidad del revestimiento de las zapatas de freno se reduce a cuatro áreas verificables: comportamiento del material de fricción, conformidad dimensional con el perfil FMSI, integridad estructural de la zapata metálica y controles de fábrica que garantizan la consistencia del lote. Los compradores que evalúan las cuatro áreas antes de realizar el pedido reducen el riesgo de pedales blandos, desgaste desigual y daños prematuros al tambor. Los datos que demuestran la calidad deben estar disponibles antes de la compra, no descubiertos después de la instalación.


